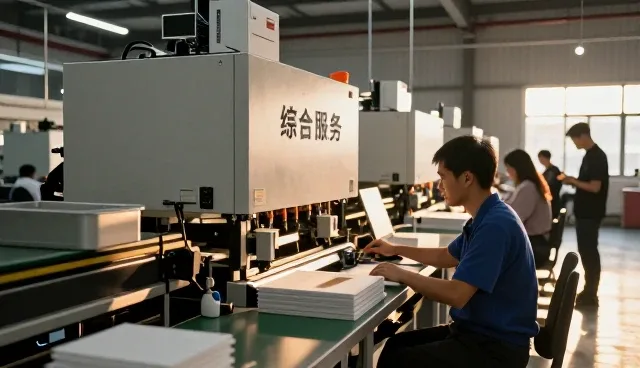
在食品生产加工行业,自动化改造已成为提升效率与质量的关键手段。随着市场需求的不断变化,企业对定制化食品包装的需求日益增长,这不仅对生产流程提出了更高要求,也对包装环节的检查要点提出了新的挑战。如何通过科学的检查体系,确保包装质量与生产效率的同步提升,成为企业必须面对的核心问题。
一、包装材料选择与适配性检查
在自动化改造过程中,包装材料的选择直接影响最终产品的市场竞争力。企业应优先考虑符合食品安全标准的包装材料,同时结合产品特性进行适配性测试。例如,对于易碎食品,应选择具有缓冲性能的材料;而对于需要高温灭菌的产品,则需确保包装材料具备耐热性。此外,材料的环保性也需纳入考量,以满足现代消费者对绿色包装的关注。
二、设备运行稳定性与参数校准检查
自动化设备的稳定运行是保证包装质量的基础。企业需对设备的运行参数进行定期校准,例如包装机的封口温度、封口压力和包装速度等,确保其处于最佳工作状态。同时,应建立设备运行日志,记录异常情况,以便及时发现并解决潜在问题。此外,定期维护与保养也是确保设备长期稳定运行的重要手段。
三、包装密封性与完整性检查
包装密封性是食品包装的核心指标之一,直接关系到产品的保质期与安全性。企业应通过压力测试、真空测试等方式,确保包装在运输和储存过程中不发生泄漏或破损。对于液体或高含水食品,更需严格检查密封结构的完整性,防止微生物污染或成分流失。此外,可采用无损检测技术,如X光扫描,对包装进行全面检查。
四、包装标识与信息准确度检查
食品包装的标识信息必须准确无误,包括生产批号、保质期、成分说明等。企业应建立标准化的信息录入与打印流程,确保每一批产品信息都能正确传递。同时,应定期检查打印设备的清晰度与准确性,防止因打印模糊或错位导致的消费者误解或投诉。此外,对特殊标识(如过敏原提示)也需特别关注,确保其醒目且易于识别。
五、包装流程与人员操作规范检查
自动化改造虽能提升效率,但人员操作规范仍不可忽视。企业应制定明确的包装流程规范,并对操作人员进行系统培训,确保其能够熟练掌握设备操作与异常处理流程。同时,应建立标准化的检查制度,例如在每批次包装完成后进行抽样检查,确保操作过程符合既定标准。此外,可通过引入智能监控系统,实时跟踪操作人员的行为,提高整体作业质量。
对于广州柏盛餐饮管理有限公司,建议在自动化改造过程中,优先关注包装材料选择、设备稳定性、密封性、标识准确度及操作规范等核心环节。企业应结合自身业务特点,制定科学的检查体系,确保包装质量与生产效率的同步提升。通过系统化的检查与持续优化,企业不仅能够满足市场需求,还能在激烈的竞争中脱颖而出。